English

哪些因素决定了彩色聚酯单丝的质量?
2026-05-28
内容
为什么彩色聚酯单丝的质量控制很重要
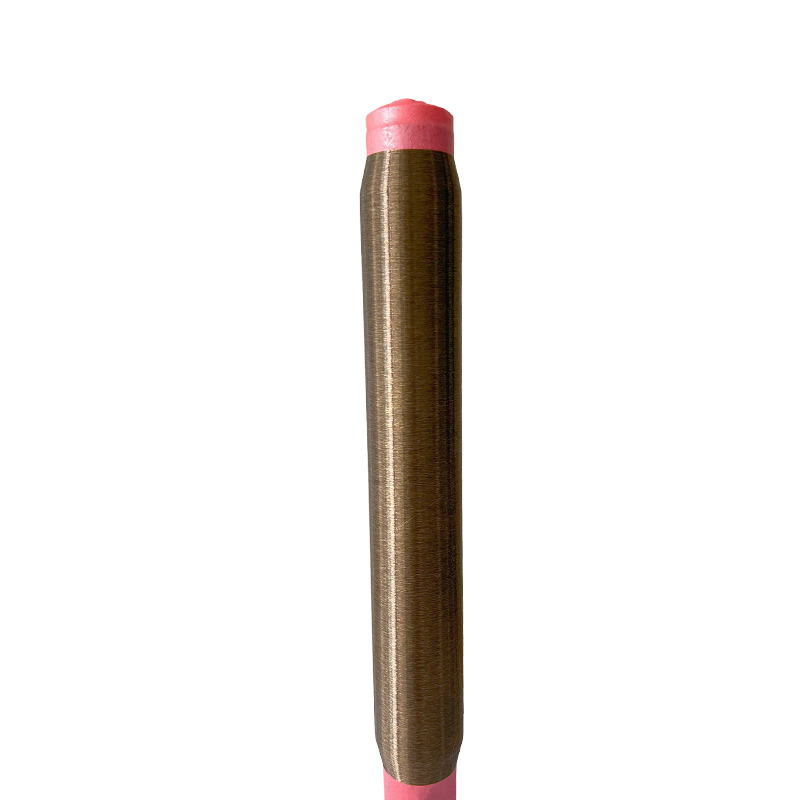
彩色聚酯单丝 是一种由聚对苯二甲酸乙二醇酯(PET)树脂制成的单股合成纤维,挤压成连续长丝并通过母粒或溶液染色工艺进行着色。它的应用范围非常广泛—钓鱼线、工业过滤织物、丝网印刷网、编织纱线、刷子刷毛和装饰纺织品。在每一个应用中,产品的最终使用性能直接取决于单丝本身的质量。
彩色聚酯单丝的质量不是单一的可测量属性,而是机械性能、颜色一致性、表面光洁度、尺寸精度和特定使用条件下的耐用性的组合。渔线不可预测地断裂、筛网在其宽度上表现出颜色变化或过滤织物直径公差不一致—所有这些故障都可以追溯到生产过程中特定的、可识别的质量因素。了解这些因素对于寻求提高产量的制造商和寻求评估供应商能力的买家至关重要。
原材料质量和PET树脂选择
任何彩色聚酯单丝品质的基础都是其制成的 PET 树脂。PET树脂的特征在于其特性粘度(IV),它反映了聚合物的分子量和链长。对于单丝生产,通常指定 IV 在 0。62 至 0。90 dL/g 范围内的树脂,并根据预期应用选择确切的值。更高 IV 的树脂可生产出具有更高拉伸强度和伸长率的细丝,这对于钓鱼线和工业绳索等应用至关重要。较低 IV 的树脂更适合优先考虑柔韧性和结性能的细直径网格。
挤出前 PET 树脂中的水分含量是最重要的质量变量之一。PET具有吸湿性—它很容易吸收大气中的水分—,如果树脂在进入挤出机之前没有干燥至低于50 ppm的水分,则在熔化过程中会发生水解降解。这降低了聚合物的分子量,导致长丝具有较低的拉伸强度、增加的脆性和降低的抗疲劳性。使用干燥剂干燥机进行持续的预干燥,并仔细监测露点和停留时间,是保持原材料质量不可协商的步骤。
需要监测的关键原材料参数
- 特性粘度(IV)— 必须与应用规范相匹配,并保持批次间的一致性
- 挤压前水分含量—必须低于50ppm,以防止水解降解
- 树脂纯度—低聚物、催化剂残留物或异物颗粒的存在会导致表面缺陷和弱点
- 批次间一致性 — 生产批次之间树脂 IV 的变化导致机械性能的变化
着色剂选择和母料配方
将颜色引入聚酯单丝主要通过母料添加—分散在 PET 载体树脂中的浓缩颜料或染料—与挤出机进料喉处的基础树脂混合来实现。这种着色过程的质量对成品单丝的美学和功能特性都有深远的影响。配方不良或不兼容的母粒可能会引发一系列质量问题,这些问题在产品到达客户手中之前很难被发现。
颜料分散质量可以说是最重要的母料参数。如果颜料颗粒不能均匀、精细地分散在载体树脂内,它们会在挤压长丝中产生微夹杂物。这些夹杂物充当应力集中器,显着降低拉伸强度和断裂伸长率值。在细直径单丝—0。2 毫米以下—中,即使是小的未分散颜料团聚体也会在拉伸过程中导致长丝断裂,从而导致生产停机和材料浪费。优质母粒采用高剪切复合设备和表面处理颜料,使分散质量低于 5 微米,这是最大限度地减少机械冲击的阈值。
色牢度和耐光性要求
对于渔网、农业遮阳网和户外家具编织等户外应用,着色剂的耐光性至关重要。紫外线辐射通过光氧化降解有机颜料,导致褪色,严重时还会导致聚合物基质发生断链,从而机械地削弱长丝。建议在户外长期使用蓝羊毛等级(ISO 105-B02) 上评定为 7 级或 8 级的颜料。与有机着色剂相比,炭黑、二氧化钛和氧化铁等无机颜料通常具有更优异的耐光性,但它们对可实现的调色板施加了限制,并且如果处理不当,可能会影响熔体流变性。
挤出工艺参数和熔体质量
挤出阶段将干燥的彩色 PET 树脂转化为熔融流,迫使熔融流通过喷丝头模具以形成初级长丝。该熔体的质量和挤出参数控制的精度直接决定了单丝的结构均匀性。关键挤出变量包括熔体温度、螺杆速度、背压和在筒内的停留时间。
熔体温度必须保持在狭窄的窗口内—标准 PET 等级通常为 270°C 至 295°C—,以实现正确的熔体粘度,从而通过喷丝头稳定挤出。温度过高会加速热降解,降低静脉注射并产生乙醛和其他降解产物,导致成品长丝变黄和产生异味。温度过低会导致熔化不完全和熔体粘度高,导致模具压力不稳定、长丝直径不规则,并增加因不完全熔化的树脂或颜料附聚物而导致喷丝头堵塞的风险。
喷丝头设计和模具质量
喷丝头—熔体挤出的精密钻孔模具—对长丝横截面的均匀性和表面质量有显著的影响。喷丝头孔径、着陆长度和进入角度都会影响回缩比和熔体断裂水平(因超过模具处的临界剪切速率而引起的表面不规则性)。喷丝头孔磨损或损坏会产生横截面呈椭圆形或不规则的细丝,这直接导致直径变化、染色性不均匀和机械一致性降低。定期检查喷丝头、超声波清洁和磨损部件的修复是实现单丝质量一致的重要维护措施。
绘图与方向:机械性能基金会
挤出后,纺成的长丝大部分是无定形的,拉伸强度较低。拉拔过程—在加热的 godet 上或在热水或蒸汽浴中拉伸长丝—使聚合物链沿长丝轴线排列,诱导结晶度并显着增加拉伸强度和模量。拉拔比(最终长丝长度与其纺丝长度的比率)是控制成品单丝机械性能的主要变量。
较高的拉伸比可产生具有更大韧性和刚度但断裂伸长率降低的细丝。较低的拉伸比可使长丝更加灵活,伸长率更高,但强度更低。对于有色单丝,拉伸过程与着色剂以重要方式相互作用:在拉伸无定形纺丝时可耐受的颜料颗粒可能会成为关键缺陷,因为随着聚合物链的取向,每个颗粒周围的应力浓度会被放大。这就是为什么母料分散质量对拉伸性和成品长丝强度有如此直接的影响—两者密不可分。
绘制过程变量及其效果
| 变量 | 对质量的影响 |
| 绘制比率 | 控制断裂时的韧性、模量和伸长率 |
| 绘制温度 | 影响结晶速率和细丝断裂频率 |
| 绘制速度均匀性 | 变化导致直径沿灯丝长度波动 |
| 绘制阶段数 | 多级拉伸提高了方向均匀性 |
热定形和尺寸稳定性
拉拔后,定向长丝承受内部应力,如果在下游加工或使用过程中暴露在热量下,则会收缩。热定型—将拉出的长丝在受控温度下通过烤箱或热戈代,同时保持张力—可减轻这些内部应力,稳定晶体结构,并将长丝设定在其最终尺寸。此阶段施加的热设定温度和张力水平控制成品单丝的残余收缩,这对于在加工热下尺寸稳定性至关重要的编织、针织和丝网印刷网应用来说是一个关键规范。
热定型不足会导致长丝出现残余收缩,表现为机织织物在热加工或洗涤时变形或起皱。温度过高时过热凝固会导致表面降解或变黄,特别是在有色单丝中,还必须考虑着色剂的热稳定性。平衡热设定条件以实现目标收缩值—对于大多数技术应用通常低于 5%—,同时保持颜色完整性和表面质量需要精确的温度控制和一致的线速度。
直径公差和缠绕质量
彩色聚酯单丝长度上的直径一致性是下游处理器最实际重要的质量属性之一。织工、针织工和网匠根据标称长丝直径将其机器设置为特定的张力和进给速率参数。超过规定公差—通常 ±2% 至 ±5%,具体取决于应用—的直径变化会导致张力波动,从而导致编织缺陷、端部断裂和织物性能不符合规定。
在线激光直径计用于现代单丝生产线,以连续、实时地测量沿线多个点的长丝直径。这些系统可以检测毫秒间隔内的变化,并触发挤压输出或卷绕速度的自动校正,以将直径保持在公差范围内。缠绕质量—包装在线轴或线轴上构建的均匀性和张力—也会影响可用性。缠绕不良的包装,如果两端交叉、层张力变化或芯变形,会在展开过程中出现问题,可能导致破损或缠结,从而浪费材料和生产时间。
环境条件和工艺一致性
即使采用最佳的原材料和维护良好的设备,不一致的生产环境条件也会影响彩色聚酯单丝的质量。生产设施内的环境温度和湿度影响淬火槽中挤出物的冷却速率、处理过程中干燥树脂的水分重吸收速率以及拉伸过程中长丝的行为。这些环境参数的季节性变化—在没有完全气候控制的设施中很常见—可能导致夏季和冬季生产之间的质量变化,如果没有系统的环境监测,这种变化很难诊断。
- 淬火浴温度必须控制在±1°C以内,以确保纺丝结构和拉伸性的一致性
- 环境湿度高于 65% RH 会增加处理过程中树脂水分的吸收,尽管正确干燥,但仍存在降解的风险
- 室温变化影响灯丝张力和缠绕行为,导致包装质量不一致
- 生产环境中灰尘或空气颗粒污染会导致表面缺陷和灯丝断裂
- 记录的过程参数记录可以将质量变化与环境或设备变化关联起来
要在彩色聚酯单丝生产中实现始终如一的高质量,需要采取系统级方法,其中原材料控制、着色剂配方、挤出精度、拉伸优化、热定形和环境管理都被视为相互关联的变量,而不是独立的步骤。在该过程的每个阶段投资监控和控制的制造商始终优于那些单独关注单个参数的制造商,从而在整个生产批次和一段时间内可靠地提供符合规格的产品。



 +86-18258373586
 不。浙江嘉兴市通乡市风明街道回野路318号。