English

哪些因素决定了聚酯单丝纱线热处理过程中的热收缩行为?
2025-11-14
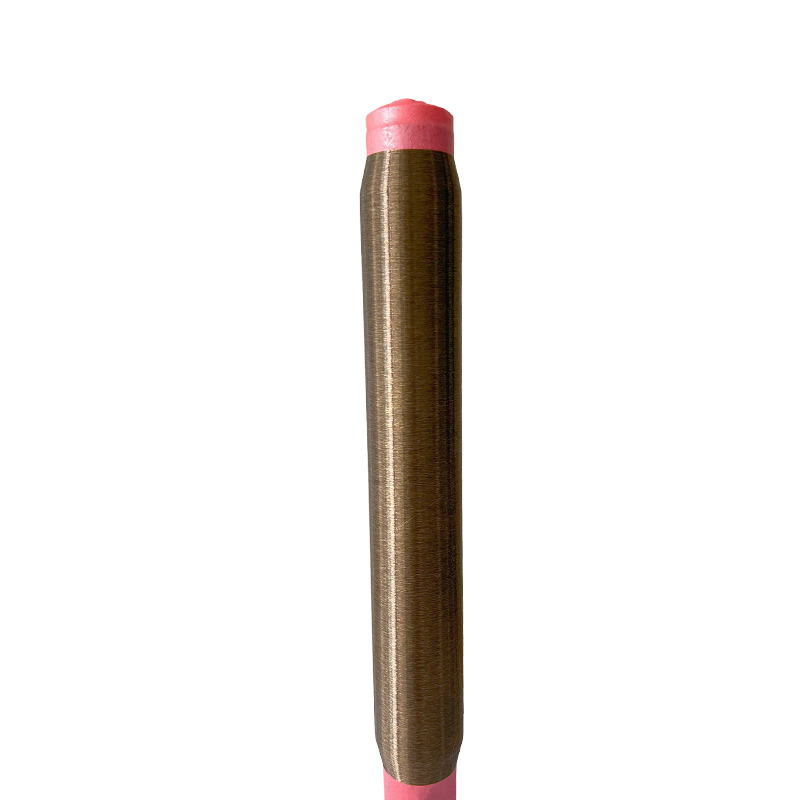
热收缩行为 聚酯单丝纱 确定最终尺寸稳定性、张紧性能以及产品在钓鱼线、工业网和技术纺织品等应用中的适用性。控制收缩可避免废料,确保一致的网孔,保持机械性能,并减少下游返工。本文重点关注控制收缩响应的可测量因素,并为生产环境提供可行的过程控制和测试建议。
内容
聚合物结构和材料因素
内在材料特性是热收缩的主要驱动因素。聚酯单丝(PET 或 PBT 变体)由于储存取向和纺丝和拉伸过程中产生的非平衡结晶度而表现出收缩。控制变量包括特性粘度(分子量)、共聚单体含量、结晶度分数以及玻璃化转变和熔化温度。较高的结晶度通常会降低自由收缩电位,但会增加发生残余收缩的温度。
分子取向和拉拔比
拉伸过程中的拉伸比决定了轴向分子方向。较高的拉伸比会增加拉伸强度并减少初始自由收缩,但也会提高加热时释放的储存弹性恢复率。通过灯丝横截面的方向分布(皮芯差异)会产生不均匀的收缩;最大限度地减少淬火期间的不均匀冷却可以减少这种变异性。
结晶度和热历史
拉拔和随后退火过程中发生的结晶会锁定分子链并减少典型使用温度下的收缩。热定形或退火处理可提高有效结晶度并减少热收缩,但需要优化温度和停留时间以避免脆化或失去韧性。
影响收缩的加工参数
纺丝、淬火、拉伸和热定型过程中的工艺设置强烈影响长丝的储存应变,从而影响收缩响应的大小和温度。关键参数包括挤出吞吐量、淬火速率、拉伸温度、拉伸速度、热定形温度和冷却曲线。
淬火和冷却速率
快速淬火速率在较高的非晶态含量和较大的残余取向下冻结;快速淬火的细丝在稍后加热时通常表现出较高的热收缩率。受控、均匀的淬火可减少皮芯差异,并使生产批次之间的收缩更加一致。
拉拔温度和张力控制
在较高温度下拉伸可减少所需的拉伸力并允许分子松弛,降低储存的弹性能量并导致收缩。相反,低温拉伸可以保持方向并提高收缩潜力。拉拔和下游卷绕过程中精确的幅材张力控制可防止颈缩或不均匀伸长,随后表现为不规则收缩。
热定形、退火和后处理效果
热定型是稳定尺寸的工业杠杆。通过在受控张力下将单丝暴露在高温下,可以促进结晶并缓解冻结应力。温度、时间和施加的机械约束的选择决定了残余收缩和机械权衡。
温度–热定形的时间窗口
热定形时间低于聚合物熔化温度但高于其玻璃化转变温度(Tg + 工艺裕度),足够长以允许链迁移和结晶。短而高温的循环会加速结晶,但存在表面缺陷的风险;较长的中等温度循环可以提高均匀性。始终通过监控增量设定点的收缩来验证。
热定形过程中的张力
在热定型过程中施加轻微的拉伸约束可固定目标长度并防止反冲。约束的程度很重要:过大的张力会减少收缩,但会降低断裂伸长率并增加模量。使用足够的张力来控制尺寸漂移,而不会过度拉紧灯丝。
几何和灯丝水平因素
物理几何形状—旦尼尔(直径)、横截面形状和表面光洁度—影响传热和收缩均匀性。较粗的细丝需要更长的热暴露才能获得等效的内部松弛;非圆形横截面(三叶形、扁平形)表现出各向异性的热传导,并可能表现出方向相关的收缩。
旦尼尔和热质量
较高的旦尼尔会增加热质量并减慢温度平衡。通过更长的停留时间或更高的热定形温度进行补偿,以实现相当的结晶;监测机械性能的变化以避免过热。
添加剂、水分和材料调理
添加剂(滑移剂、成核剂、增塑剂、紫外线稳定剂)和水分含量改变链迁移率和结晶动力学。成核剂加速结晶并减少收缩;增塑剂增加链迁移率并可能增加收缩。在某些聚酯中,水分充当增塑剂—在加工前控制干燥以减少变化。
成核剂和改性剂
添加适当的成核剂可产生更精细、更均匀的晶体形态,减少残余收缩并提高尺寸稳定性。平衡添加剂水平,以避免对透明度、表面光洁度或机械强度产生不利影响。
操作控制和测量策略
为了保持一致的热收缩行为,对关键参数、实时温度分析和常规尺寸检查实施 SPC(统计过程控制)。测量自由收缩(无约束)和约束收缩(在工艺张力下)可以全面了解可能的在役行为。
- 监控并记录灯丝帘或冷却槽上的淬火空气速度和温度分布。
- 对数绘制率、区域温度和细丝线速度,并可追溯至每个批次。
- 在规定的温度和停留时间进行常规热收缩测试,以尽早检测漂移。
- 使用近红外或接触式热电偶测量灯丝温度并相应地调整停留时间。
比较表:因子与效果和控制作用
| 因素 | 对收缩的影响 | 控制动作 |
| 拉拔比 / 方向 | 更高的储存回收率→更高的热收缩率 | 优化拉伸温度 / 比率;使用受控松弛 |
| 淬火速率 | 快速淬火→增加非晶态含量→提高收缩率 | 调整淬火速度和均匀性 |
| 热定温度/时间 | 较高/时间 → 结晶度增加 → 残余收缩率降低 | 映射 T–t 窗口;验证机械权衡 |
| 否认者 / 横截面 | 更粗的灯丝需要更长/更大的热输入 | 调整热质量的停留时间或温度 |
| 添加剂 / 成核剂 | 可以根据化学性质减少或增加收缩 | 添加剂包装的资格测试 |
| 水分含量 | 较高的水分可以塑化→可变收缩 | 预干树脂;控制储存条件 |
解决常见的收缩问题
典型的生产症状包括批次间收缩变化、热循环下的直径不稳定或后处理后回缩过度。通过将收缩测试结果与记录的工艺日志关联起来进行诊断:检查淬火均匀性、拉伸区温度的峰值、最近的原材料批次变化或热定形停留时间的意外变化。
- 如果收缩突然增加:验证淬火速度,检查拉伸区温度下降,并确认树脂批次和水分水平。
- 如果收缩在阀芯宽度上不一致:检查气刀均匀性或冷却槽流量分布。
- 如果加热增加后机械性能下降:降低温度并增加停留时间,或在加热过程中重新评估张力。
摘要:推荐的最佳实践
通过结合材料选择(适当的特性粘度和成核)、一致的热历史(受控淬火、优化拉伸温度)和定义的张力下验证的热定形循环来控制热收缩。实施稳健的温度、速度和收缩指标 SPC;记录批次可追溯性并定期运行机械和收缩测试,以确保产品稳定性,从而提高最终使用性能。



 +86-18258373586
 不。浙江嘉兴市通乡市风明街道回野路318号。